

ливење алуминијума под притиском
Зашто изабрати нас
Богато искуство
Таииуан Симис Инвестмент Цастинг Цо., Лтд је основан 2004. Након 15 година развоја, развио се од једне фабрике за прецизно ливење до свеобухватног добављача механичких производа који може да обезбеди прецизно ливење, ливење у песак, ливење под притиском и прецизне делове за машинску обраду.
Стручни тим
Наша компанија има 3 инжењера на нивоу професора, 5 виших инжењера, 12 млађих инжењера, 20 инспектора и око 350 радника.
Контрола квалитета
Постоји једна фабрика за прецизно ливење, једна фабрика за ливење у песак, једна фабрика ливења под притиском и две фабрике за машинску обраду. Након непрекидних напора свих наших запослених, наша компанија је прошла ИСО, ТС16949, ТУВ и друге сертификате квалитета.
Висок квалитет
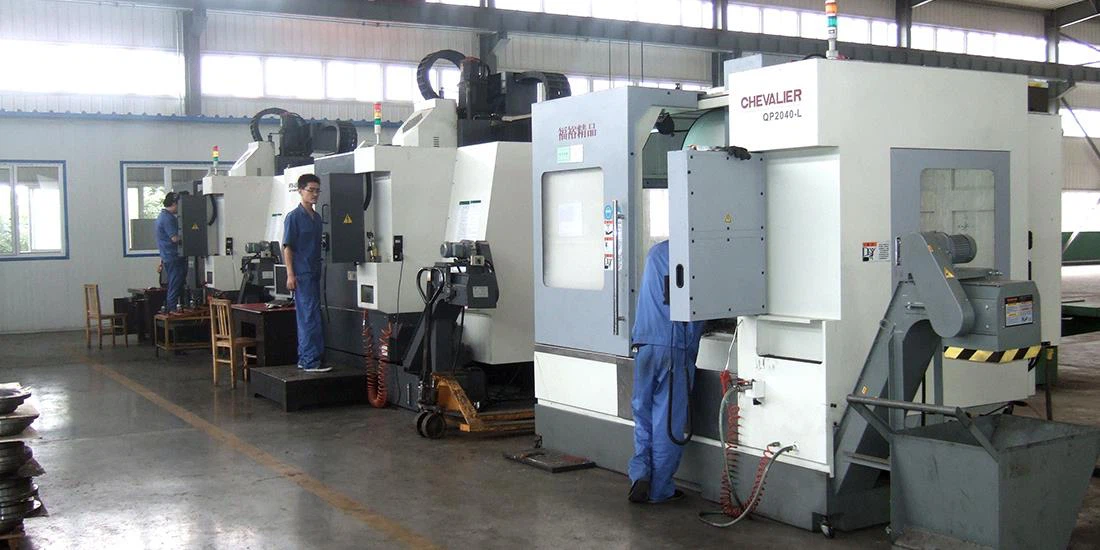
Имамо могућност да обрађујемо тешке производе, опремљене увезеним ЦНЦ центрима за 4-осне и 5-осне осовине и разним врстама ЦНЦ опреме за обраду, подржавајући ултразвучно чишћење и ЦММ инспекцију.
Ливење алуминијума под притиском је производни процес који производи тачне, дефинисане, глатке металне делове са текстурном површином. Постиже се присиљавањем растопљених метала у калуп због система високог притиска. Отпоран на корозију. Високо проводљив. Имају добру крутост и однос снаге и тежине.
-
![Услуге ливења алуминијума под притиском]() Услуге ливења алуминијума под притискомОткријте напредна решења за ливење алуминијума за аутомобиле, ваздухопловство и електронику. Набавите прецизне компоненте са одличним односом снаге-и-тежини и брзим временом испоруке.Više
-
![Motorna baza za livenje]() Motorna baza za livenjeNaši aluminijski dijelovi se uglavnom koriste u industriji automobila, motocikla, vlaka, zrakoplovne, elektroničke opreme, vatrenog oružja i tako dalje.Više


Једна од најзначајнијих предности ливења алуминијума под притиском је та што ствара лакше делове—са више опција за завршну обраду површине од других ливених легура, укључујући елоксацију алуминијума. Додатне предности у вези са ливењем алуминијума под притиском укључују:
● Производња великих и сложених делова
● Одлична обрада површине и тачност
Делови високе чврстоће
Висока стопа производње
Ниска цена рада
Лагана
Високе радне температуре
Изузетна отпорност на корозију
Добра крутост и однос снаге и тежине
Супериорна својства заштите од ЕМИ и РФИ
Одлична топлотна проводљивост
Висока електрична проводљивост
Добре завршне карактеристике
Потпуна могућност рециклирања
Први корак у операцији ливења алуминијума је дробљење, уситњавање и сортирање сировог материјала. Затим се сировина топи, коришћењем индукционих пећи без језгра и каналних пећи, реверберационих пећи на лонцу и отвореног ложишта на лож уље или природни гас, или пећи са електричним отпором и електричним зрачењем. Ваздух струји из пећи до мокрих чистача. Температуре пећи су у распону од 425 степени Ф до 600 степени Ф.
Затим се додају соли да би се уклонили оксиди из растопа, а затим се водоник, који узрокује шупљине у ливењу производа, уклања додавањем сувог, хемијски чистог азота, аргона или хлора.
Следећи корак је подмазивање калупа, што се обично ради аутоматским спрејом. Затим се растопљени метал убризгава у калуп. Обрада у хладној комори се обично користи за ливење алуминијума под притиском. Процеси који се називају затварањем и подизањем се понекад користе да би се смањило скупљање и да би се произвело усмерено очвршћавање.
Затим се гашење у воденом купатилу користи за брзо хлађење одливака на собну температуру. Уље, слане купке и разни органски раствори су алтернативна решења за гашење, али се најчешће користи вода. После гашења, одлив се понекад "термини" држањем одливака на температури од 95 до 260 степени. Овај процес се понекад назива "старењем". Коначно, одлив се чисти употребом алкалних и/или киселих раствора.
Примена ливења алуминијума под притиском


Постоје бројни уређаји у вашем дому, канцеларији, транспорту и окружењу који у одређеној мери користе делове за ливење алуминијума под притиском. Али у зависности од њиховог тржишног удела и доминације у одређеним секторима, ево неколико примена ливења алуминијума под притиском;
Возила
Једна од највећих индустрија која у изобиљу користи алуминијумске ливене под притиском је аутомобилска индустрија. Од најранијих дана је јасна потреба да возила буду лака и ефикасна. Економичност горива, дуговечност возила, могућност поправке и, у скорије време, емисије издувних гасова су на неки начин повезани са тежином. Док угљенична влакна постају све популарнија у производњи, ливење алуминијума под притиском је и даље пожељна метода за производњу делова за моторе, осовине и друге прикључне елементе. С обзиром на број возила произведених сваке године, лако је схватити зашто је аутомобилска индустрија један од највећих потрошача алуминијумских ливења под притиском.
Изградња
Свет грађевинарства је огроман, а интеграцијом савремених технологија и сам дом постаје паметнији. Раније је ливење алуминијума коришћено за производњу прозорских оквира, оквира за зграде и неких расветних тела. Али све више се повећава примена делова за ливење алуминијума у грађевинарству. Електрична проводљивост и проток топлоте су примарни разлог зашто је алуминијум омиљени материјал у грађевинском окружењу.
Електроника
Али са преласком деценије дошло је до корекције курса, пошто су телефони постали модерни рачунари са потребама за екстремном обрадом и прорачунима, почели су да се загревају. Решење је било једноставно: алуминијумска кућишта и алуминијумски делови који су служили као хладњаци. Били су лагани и издржљиви да иду уз хладњаке, тако да је то било очигледно решење. Али то не значи да су телефони једина електроника која користи алуминијумске ливене делове, од флуоресцентних светала до машина за прање веша, алуминијумске делове можете пронаћи свуда.
Енергетика и рударство
Енергија ветра у последње време постаје све присутнији и све потребнији аспект производње електричне енергије. Постоји све већи број компанија које тренутно производе турбине на ветар, опрему за складиштење и транспорт енергије произведене у таквим постројењима, а алуминијумски ливени под притиском играју своју улогу у стварању лаких, електрично проводљивих делова. Чак и у старим рударским операцијама, потреба за лаганом опремом не може се преценити. Од бушилица до прилагођених машина за бушење и рударство, било би тешко пронаћи мање од 20 делова направљених од алуминијумских ливења под притиском.
Ваздухопловство
Нигде потреба за лаким деловима отпорним на корозију није већа него у авионима и свемирским летелицама. Прва мисија са људском посадом на Месец која је успешно слетела, пристојно возило које је додирнуло површину Месеца имало је делове од ливеног алуминијума. И сада су пропелери авиона и други важни делови авиона направљени од ливеног алуминијума. Примена делова за ливење алуминијума у производњи авиона или ракета не може се потценити.
Намештај и декорација
Не само у изградњи куће, примена алуминијумских делова за ливење под притиском може се наћи и у кући. Од лаких столова до полица за књиге, од ниско висећих светиљки до стоних постоља, постоје могућности за производе од ливеног алуминијума у свакој просторији. Пошто је ливење алуминијума јефтиније и поузданије, а истовремено пружа исту функционалност као и други материјали, недавно је дошло до бума у употреби алуминијумских профила и делова за ливење алуминијума под притиском.
Алуминијум остаје тешки фаворит из неочекиваног разлога: његова мала тежина! Метал је цењен због своје способности да створи изузетно лагане компоненте без жртвовања снаге. Алуминијумско ливење под притиском такође може да створи велики распон завршних обрада површине. Можете користити глатку завршну обраду како бисте својим производима дали леп естетски сјај или, по жељи, текстурнију површину.
Ливење алуминијума под притиском има веће трошкове покретања од неких других процеса због дуготрајног процеса израде алата. Међутим, процес може дугорочно произвести мање скупе трошкове по јединици, посебно за масовну производњу, јер је потребно мање машинске обраде по јединици.
То је зато што подмазивање матрице одржава ствари хладним, смањујући забринутост због високих температура, што може довести до сагоревања метала. То подмазивање такође олакшава уклањање свеже ливених металних производа.

Алуминијум је један од најпопуларнијих материјала који се користи у ливењу под притиском јер нуди добар баланс снаге и тежине. Такође је отпоран на корозију и приступачан, што га чини одличним избором за примену на отвореном.
АЦ 46100
АЦ 46100 је легура алуминијума која се широко користи за ливење под притиском. Нуди добру заварљивост, снагу и тврдоћу. Ова легура такође има одличну отпорност на корозију и хабање, што је чини добрим избором за апликације које захтевају ова својства.
АЦ 46100 није погодан за апликације које захтевају високе температуре јер има нижу тачку топљења.
АЦ 46500
АЦ 46500 алуминијумска легура је алуминијумска легура високе чврстоће која се углавном користи за производњу ливених делова. Његова својства укључују високу дуктилност, добру отпорност на корозију и висок однос чврстоће и тежине.
Типичне примене АЦ 46500 алуминијумске легуре укључују аутомобилске делове, електричне компоненте и индустријске машине. Такође се често користи у ваздухопловству због своје високе чврстоће и отпорности на корозију.
АДЦ 12
АДЦ 12 нуди добру заварљивост и отпорност на корозију ливених делова под притиском. Такође има вишу тачку топљења од АЦ 46100, што га чини бољим избором за апликације на високим температурама. Међутим, ова легура није тако јака као АЦ 46100 и скупља је.
АДЦ 10
АДЦ 10 је најчешће коришћена легура алуминијума за ливење под притиском прецизно обрађених делова. АДЦ 10 ливени делови поседују високу издржљивост, снагу и свестраност. Ова класа је такође популарна због својих својстава против лемљења и одличне обрадивости. Аутомобилска индустрија, спортска опрема, електроника, играчке, делови штампача и инструменти су неке од најчешћих примена АДЦ 10.
A380
А380 алуминијумска легура нуди високу чврстоћу и дуктилност, што је чини идеалним избором за различите примене. Такође има одличну отпорност на корозију и хабање, што га чини добрим избором за ливење под притиском који ће бити изложени тешким условима.
Поред тога, А380 се лако обрађује и може се заварити и поправљати. Неке од најчешћих употреба легуре алуминијума А380 укључују блокове мотора, кућишта мењача и структурне компоненте.
A360
Овај алуминијумски разред се генерално користи за делове који захтевају одличну флуидност и непропусност притиска. Производи произведени од легуре алуминијума А360 поседују високу затезну чврстоћу и отпорност на корозију чак и на високим температурама. Овај разред је дуктилнији од већине алуминијумских легура и углавном се користи за производњу делова за апликације са великим ударом.
Ал-Си8Цу3
Ал-Си8Цу3 алуминијумска легура је материјал високе чврстоће, отпоран на корозију који се често користи за производњу ливених делова за ваздухопловну индустрију. Има малу густину и висок однос чврстоће и тежине. Ал-Си8Цу3 такође има одличну отпорност на замор и раст пукотина. Поред тога, низак коефицијент топлотног ширења легуре чини је идеалном за употребу у апликацијама на високим температурама.
Ал-Си11Цу3
Састав Ал-Си11Цу3 је алуминијум (Ал) – 90.5%, силицијум (Си) – 10.0%, бакар (Цу) – 3.0%. Са затезном чврстоћом од 310 МПа и тачком топљења од 577 степени, нуди добру способност ливења и лако се обрађује. Ал-Си11Цу3 се користи у аутомобилској индустрији за точкове и друге делове који захтевају високу чврстоћу и добру отпорност на корозију. Такође се користи у електричној и електронској индустрији за конекторе и друге делове којима је потребна добра електрична проводљивост.
Основни и напредни принципи процеса ливења под притиском

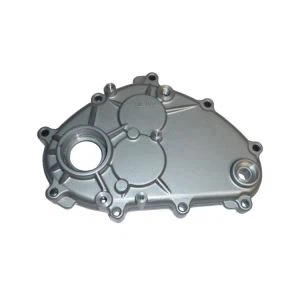

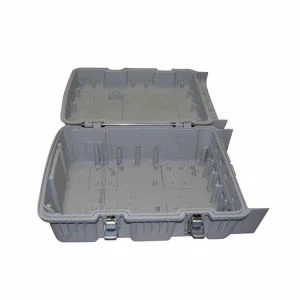
Ливење алуминијума под притиском, иако наизглед једноставно, укључује сложену интеракцију физике, својстава материјала и инжењерског знања. Хајде да се удубимо у основне принципе који управљају овим процесом, од фундаменталне механике до најсавременијих напретка.
Основни принципи
1. Дизајн калупа
Срце ливења под притиском лежи у челичном калупу за вишекратну употребу. Поседује шупљине које дефинишу коначан облик дела, заједно са системима клизача и отвора за контролу протока растопљеног метала. Оптимизација линија раздвајања, углова промаја и канала за хлађење су од кључне важности за ефикасну производњу и висококвалитетне делове.
2. Припрема метала
Истопљени алуминијум, обично легура са специфичним својствима прилагођеним примени, загрева се у пећи на прецизну температуру. Контрола температуре и нечистоћа је неопходна за оптималне перформансе ливења и квалитет делова.
3. Ињектирање и очвршћавање
Истопљени метал се убризгава у шупљину калупа под високим притиском. Брзо хлађење учвршћује метал, узимајући облик калупа. Притисак, брзина убризгавања и брзина хлађења значајно утичу на микроструктуру и својства завршног дела.
4. Избацивање и дорада
Када се очврсне, део се избацује из калупа. Обрезивање, обрада и други процеси завршне обраде могу бити потребни да би се постигле жељене коначне димензије и завршна обрада површине.
Напредни принципи
1. ливење под вакуумом
Ова техника укључује евакуацију ваздуха из шупљине калупа пре убризгавања, минимизирајући заробљени ваздух и порозност у завршном делу, што доводи до побољшане чврстоће и дуктилности.
2. Получврсто ливење метала
Овај напредни процес убризгава получврсту суспензију од алуминијумских кристала и течног метала, што резултира финијим зрнастим структурама и смањеним скупљањем, омогућавајући производњу сложених делова са танким зидовима.
3. Брзо ливење под притиском
Ова метода користи брзе циклусе загревања и хлађења како би се постигле брже стопе очвршћавања, што доводи до побољшаних механичких својстава и скраћеног времена циклуса.
4. Симулација и оптимизација
Симулације ливења под притиском помоћу напредног софтвера предвиђају проток метала, обрасце очвршћавања и потенцијалне дефекте, омогућавајући оптимизован дизајн калупа и параметре процеса за побољшани квалитет и ефикасност.
Наш сертификат
Наша компанија је прошла ИСО9001, ТС16949, ТУВ и друге сертификате квалитета.

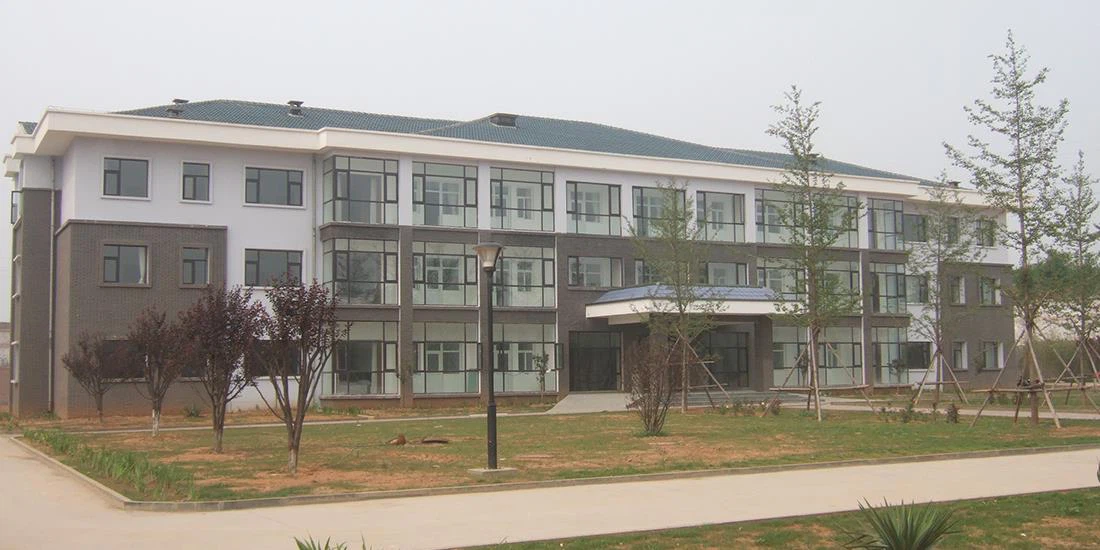
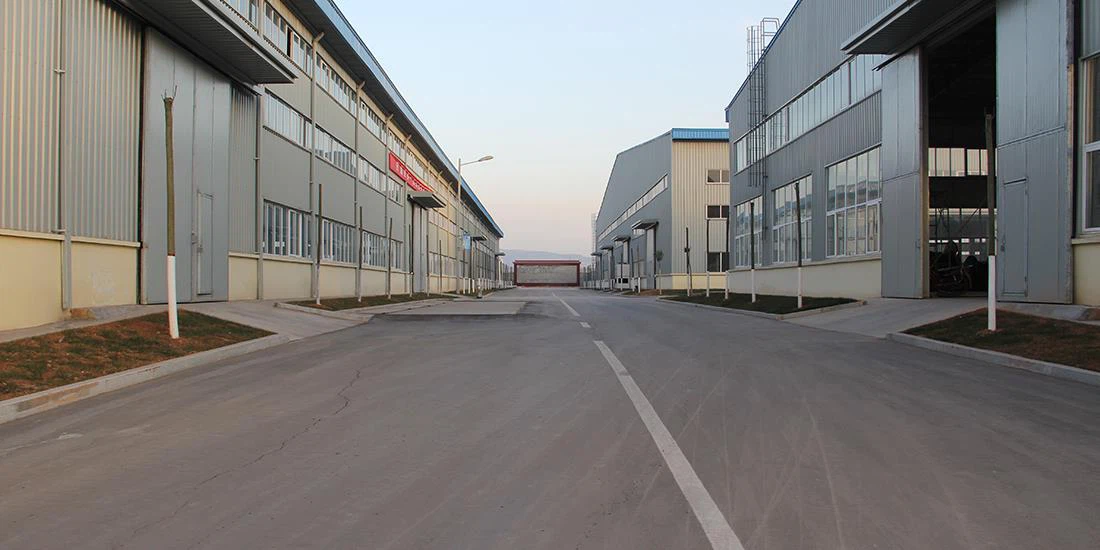
Наша фабрика
Таииуан Симис Инвестмент Цастинг Цо., Лтд је основан 2014. Након 15 година развоја, развио се од једне фабрике за прецизно ливење до свеобухватног добављача механичких производа који може да обезбеди прецизно ливење, ливење у песак, ливење под притиском и прецизне делове за машинску обраду. Наша компанија има 3 инжењера на нивоу професора, 5 виших инжењера, 12 млађих инжењера, 20 инспектора и око 350 радника. Постоји једна фабрика за прецизно ливење, једна фабрика за ливење у песак, једна фабрика ливења под притиском и две фабрике за обраду. Након непрекидних напора свих наших запослених, наша компанија је прошла ИСО, ТС16949, ТУВ и друге сертификате квалитета.
Наша продаја се постепено повећавала са првобитних 3 милиона РМБ на тренутних 50 милиона РМБ.
Разумемо дизајн и захтеве квалитета страних купаца за механичке производе. Око 85% наших производа се извози у Северну Америку, Европу и широм света.



ФАК
П: Шта је ливење алуминијума под притиском?
П: Која је густина материјала за ливење алуминијума?
П: Колика је дебљина ливења алуминијума?
П: Може ли ливење алуминијума да произведе различите облике делова?
П: Да ли се ливење алуминијума може рециклирати?
П: Да ли је ливење алуминијума безбедно?
П: Које су предности ливења алуминијума под притиском?
Готови производи са изузетном завршном обрадом површине.
Примерна затезна чврстоћа.
Јефтине сировине.
Смањење нечистоћа и порозности.
Молекуларна структура обезбеђује толеранцију димензија без икаквих оштећења.
Дуговечност.
Прецизност дебљине (могуће је мање од 1,5 дебљине)
П: Колико је чврсто ливење алуминијума?
П: Која је минимална дебљина за ливење алуминијума?
П: Колико танак можете ливени алуминијум?
П: Колики је притисак за ливење алуминијума?
П: Која температура је ливење алуминијума?
П: Да ли је ливење алуминијума магнетно?
П: Да ли ливење алуминијума рђа?
П: Да ли је ливење алуминијума јако?
П: Да ли је ливење алуминијума скупо?
П: Да ли је прецизност ливења алуминијума висока?
П: Да ли је ливење алуминијума крхко?
П: Који је минимални нацрт за ливење алуминијума под притиском?
П: Које је скупљање код ливења алуминијума?
Овде пронађите професионалне произвођаче и добављаче ливења алуминијума у Кини. Слободно купите висококвалитетно ливење алуминијума по конкурентним ценама из наше фабрике. За прилагођену услугу, контактирајте нас сада.