

Песак Цастинг
Зашто изабрати нас
Богато искуство
Таииуан Симис Инвестмент Цастинг Цо., Лтд је основан 2004. Након 15 година развоја, развио се од једне фабрике за прецизно ливење до свеобухватног добављача механичких производа који може да обезбеди прецизно ливење, ливење у песак, ливење под притиском и прецизне делове за машинску обраду.
Стручни тим
Наша компанија има 3 инжењера на нивоу професора, 5 виших инжењера, 12 млађих инжењера, 20 инспектора и око 350 радника.
Контрола квалитета
Постоји једна фабрика за прецизно ливење, једна фабрика за ливење у песак, једна фабрика ливења под притиском и две фабрике за машинску обраду. Након непрекидних напора свих наших запослених, наша компанија је прошла ИСО, ТС16949, ТУВ и друге сертификате квалитета.
Висок квалитет
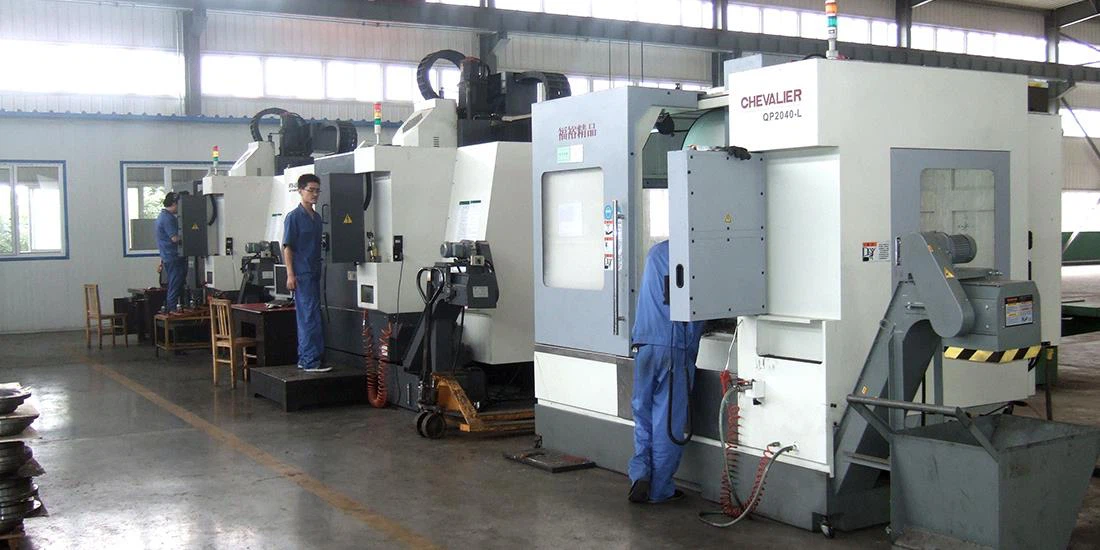
Имамо могућност да обрађујемо тешке производе, опремљене увезеним ЦНЦ центрима за 4-осне и 5-осне осовине и разним врстама ЦНЦ опреме за обраду, подржавајући ултразвучно чишћење и ЦММ инспекцију.
Шта је ливење у песак
Ливење у песку, такође познато као ливење у песку, је процес ливења метала који карактерише коришћење песка – познатог као песак за ливење – као материјала за калуп. Термин "ливање у песак" такође може да се односи на предмет произведен процесом ливења у песак. Одливци од песка се производе у специјализованим фабрикама које се називају ливнице. У 2003. години, преко 60% свих металних одливака произведено је ливењем у песак.
-
![Čelični leptir ventil za lijevanje]() Čelični leptir ventil za lijevanjeIzrađujemo livene leptirne ventile postupkom ulaganja od DN50 do DN250, postupkom livenja izgubljene pjene od DN300 do DN800.Više
-
![Носач планета]() Носач планетаТехнологија ливења нашег носача планете је изгубљено ливење од пене, материјал је ливени гвожђе ГГГ40 или легирани челик 42ЦрМо. Наш носач планета се широко користи у области енергије ветра и...Više
-
![Ливење челичних колена]() Ливење челичних коленаКолена од ливеног челика високог{0}}великог интегритета пројектована за промене смера протока у индустријским цевоводним мрежама високог{1}}притиска и{2}}високе температуре.Više
-
![Ливање за подршку опреме ливеног челика]() Ливање за подршку опреме ливеног челикаТешка опрема захтева чврсте,{0}}конструкцијске темеље које упијају вибрације. Наши одливци за подршку опреме од ливеног челика су пројектовани за тешке индустријске машине које раде под тешким...Više
-
![Ливено ливење хабајућих плоча од ливеног челика]() Ливено ливење хабајућих плоча од ливеног челикаТешке{0}}издржљиве, прилагођене-ливене челичне плоче за хабање, пројектоване да издрже тешке ударе, клизно хабање и индустријска окружења високог{2}}напона.Više
-
![ливени челик за заштиту спојнице ливење]() ливени челик за заштиту спојнице ливењеИндустријски{0}}заштитники спојница од ливеног челика за тешке услове рада пројектовани да затварају ротирајуће компоненте погона, спречавају сметње страних предмета и испуњавају обавезне...Više
-
![Kućište reduktora]() Kućište reduktoraSimis je profesionalni proizvođač lijevanja u Kini. Na osnovu crteža i uzoraka kupaca možemo isporučiti različite stilove kućišta reduktora. Savršena unutarnja...Više
-
![Ливење дискова вентила од ливеног челика]() Ливење дискова вентила од ливеног челикаДискови вентила од ливеног челика служе као критични унутрашњи контролни елементи у индустријским вентилима, регулишући или затварајући проток флуида под високим притиском и температуром....Više
-
![Ливени челични јарам]() Ливени челични јарамЈармови од ливеног челика служе као критичне компоненте за{0}}носивост и пренос обртног момента-у тешким-механичким системима.Više
-
![Ливење челичне цеви за подршку ливење]() Ливење челичне цеви за подршку ливењеИнжењерски{0}}челични одливци направљени за индустријске цевоводне системе високог{1}}оптерећења, термалног-покретања. Произведено по прилагођеним цртежима са пуним материјалом, НДТ и ЦАД/ЦАЕ...Više
-
![Ливење постоља лежаја од ливеног челика]() Ливење постоља лежаја од ливеног челикаТешки{0}}носиви постоља од ливеног челика пројектовани за критичне индустријске погонске системе и-ротирајућу опрему са великим оптерећењем.Više
-
![Ливење оквира дробилице]() Ливење оквира дробилицеТешка{0}}конструкцијска компонента пројектована за чељусти, конусне и гираторне дробилице. Направљен да издржи динамичка ударна оптерећења велике{2}}величине, интензивне силе компресије и...Više


Како функционише ливење у песак
Ливање у песак је процес где се растопљени метал лива у калуп направљен од мешавине песка. У прошлости, процес је био исплатив само за мале количине производње. Али данас је погодан и за производњу великих количина захваљујући аутоматизованој опреми за прављење пешчаних калупа.
Одливци од песка углавном имају храпаву површину понекад са површинским нечистоћама и варијацијама површине. Овим поступком се обично производе средњи до велики делови као што су тела вентила, радилице и блокови мотора. Тачност димензија и обрада површине ливења зависе од врсте песка и процеса обликовања.
Постоје две главне врсте песка које се користе за обликовање: зелени песак и суви песак. Зелени песак се састоји од силицијум песка, глине, влаге и других адитива. Суви песак је мешавина песка и брзо очвршћавајућег лепка. Када се користи суви песак, често се назива ливење у калупу без печења или ливење у песку са хлађењем. Одливци направљени од крупно-зеленог песка обично имају храпаву површину, док калупи за хлађење могу да произведу одливке са много глаткијим површинама.
Узорак се прави у облику жељеног дела, али се увећава да би се урачунало скупљање и додатке за машинску обраду у завршном ливењу. Узорак је обично направљен од дрвета или пластике и може се поново користити за производњу нових пешчаних калупа. Пешчана језгра се могу користити за формирање унутрашњег облика шупљих делова одливака.
За израду пешчаног калупа користи се метална кутија (боца). Обично се састоји од две половине које формирају горњи и доњи део калупа, који се називају хватаљка и вуч. Узорак се ставља у тиквицу, а затим пакује мешавином песка формирајући шупљину калупа. По потреби се поставља привремени чеп за формирање канала за изливање ливеног метала (тзв. спруе). Након тога, узорак и чеп канала се уклањају остављајући шупљину калупа и канал за изливање. Поклопац и дрег се припремају одвојено и након тога склапају у калуп.
Растопљени метал се улива у калуп кроз цевчицу, која преноси растопљени метал преко водилица у калупну шупљину. Након што се ливени метал очврсне и охлади, одлив се вади из пешчаног калупа. Генерално, не користи се средство за отпуштање калупа и пешчани калуп се уништава у процесу уклањања. Зелени песак се може поново користити након прилагођавања његовог састава надокнађивањем изгубљене влаге и адитива.
Предности ливења у песак


Ливење у песак нуди неколико изузетних предности за производњу металних делова по мери: неупоредиву флексибилност дизајна, широк спектар избора материјала и економичност алата.
Флексибилност дизајна
Процес ливења у песак даје произвођачима изузетан ниво креативне слободе.
Омогућава им да креирају сложене геометрије делова и замршене детаље које може бити тешко постићи другим производним методама.
Ова флексибилност се првенствено приписује процесу прављења калупа, где се узорци формирају у пешчаним калупима како би се створили жељени облици.
Још једна велика предност коју процес нуди када је у питању флексибилност дизајна је његова прилагодљивост модификацијама дизајна.
За разлику од трајних калупа који се користе у неким другим процесима ливења, пешчани калупи се могу лако променити или заменити како би се прилагодили променама дизајна.
Агилност и флексибилност пешчаног калупа су посебно корисне у индустријама у којима су итерације производа и прилагођавање уобичајени.
Велики избор материјала
Још једна значајна предност ливења у песак је његова компатибилност са различитим металима и легурама.
Ливење у песак нуди произвођачима флексибилност да изаберу материјале који најбоље одговарају захтевима апликације.
Процес може да прими и црне метале, као што су гвожђе и челик, и обојене метале као што су алуминијум, бакар и месинг.
Таква разноврсност у избору материјала омогућава произвођачима да прилагоде механичка својства, отпорност на корозију и друге карактеристике финалног производа како би испунили специфичне критеријуме перформанси.
Због ове слободе коришћења различитих материјала, процес се редовно користи за креирање металних делова за различите примене, у распону од структурних компоненти и декоративних елемената до функционалних делова—све без угрожавања интегритета дизајна.
Ниски трошкови алата
На крају, али не и најмање важно, је исплативост ливења у песак када је у питању алат.
За разлику од неких других процеса ливења који захтевају скупе калупе или калупе, калупи за ливење у песак се обично праве од јефтиних материјала као што су песак, глина и везива, што овај процес чини атрактивном опцијом и за израду прототипа и за производњу.
Поред тога, процес доприноси краћем времену испоруке и бржем обрту због једноставности процеса израде калупа који користи.
Ова агилност омогућава произвођачима да се брзо прилагоде променљивим захтевима тржишта и убрзају циклусе развоја производа без великих трошкова унапред.
Узмимо на пример ливну индустрију, где су брза израда прототипа и производња малих количина уобичајени.
У овом окружењу, ливење у песак се често бира за производњу металних компоненти.
Менаџери ливница могу искористити јефтине материјале и боље поједноставити производне процесе коришћењем ове методе, омогућавајући им да понуде конкурентније цене уз одржавање стандарда високог квалитета.
3 врсте ливења у песак
Греен Санд
Одливци од зеленог песка се формирају помоћу пешчаних калупа формираних од влажног песка који садржи воду и органска везивна једињења, такође позната као глина. Израз Зелени песак се односи на пешчани калуп који није "учвршћен" или "зелен" или "неочврснуо" када се метал сипа у калуп. Пошто се песак може поново користити, ливење песка са зеленим песком је једноставно и јефтино.
Водено стакло или натријум силикат
Натријум силикат се може користити за прављење пешчаних калупа. Овај процес је користан код ливења у песак, где је потребна шупљина. Натријум силикат може брзо да пређе из течности у чврсто стање пропуштањем угљен-диоксида кроз њега. Ово узрокује дехидратацију натријум силиката. Натријум силикат се мора мешати са другим материјалима тако да се језгро може уклонити током разлагања производа. Ако смеша није исправна, језгро ће се заглавити у ливењу.
Ресин Санд
Материјал за обликовање за ливење у песку од смоле је мешавина кварцног песка и песка од смоле. Када се смолни песак помеша и загреје, стврдне се у чврсти, глатки калуп. Чврсти калуп производи мање неисправних одливака, али долази на а
већа цена и спорија производња. За израду калупа од смоле од песка потребно је више времена, јер се сваки мора посебно мешати и спаљивати.
Својства песка за калупљење за ливење у песак
Порозност или пропустљивост
То је способност песка помоћу које гасови лако пролазе кроз њега.
Неки гасови се растварају у растопљеном металу и када овај растопљени метал почне да се учвршћује, ови растворени гасови излазе из растопљеног метала и покушавају да побегну из песка за обликовање. Ако песак није довољно порозан, ови гасови неће моћи да изађу из калупа и остају заробљени у одливу и стварају рупе и поре у металном ливењу. Такође, ако растопљени метал дође у контакт са влажним песком, ствара се пара или водена пара. Ова пара или паре такође резултирају стварањем рупа у одливу ако не могу да изађу из калупа. Зато се саветује да се користи довољно порозни песак за калупљење да би се елиминисао недостатак порозности у металном ливењу.
Проточност
Способност песка за обликовање да се понаша као течност када је набијен назива се течљивост.
Због ове особине песак може лако да заузме простор у кутији за калуповање и поприми свој облик. Ово омогућава да се песак сабије до компактне густине и да се спакује око узорка. Песак треба да буде високе течљивости, тако да се лако може сабити за уједначену густину и да би се добио добар утисак шаре у калупу. Проточност песка се може повећати како повећавамо садржај глине и воде у песку.
Цоллапсибилити
Способност песка за калупљење да се сруши након очвршћавања растопљеног метала назива се колапсивост.
Након стврдњавања растопљеног метала, песак треба да добије колапс ради слободног скупљања метала. Ако ће се десити слободна контракција метала, онда се природно елиминише кидање или пуцање метала који се скупља.
Адхезивност
Способност честица песка да се залепе за друго тело назива се адхезивност.
Песак треба да има довољну лепљивост тако да се лако може залепити за стране кутија за калуповање и да не испадне на кутију када се извади.
Кохезивност или снага
Способност честица песка да се лепе једна за другу назива се кохезивност.
Чврстоћа песка зависи од тога колико су честице песка кохезивне. Песак треба да има довољну чврстоћу да може лако да задржи свој облик током транспортовања, окретања или затварања и сипања. Ако није одговарајуће чврстоће, неће моћи да задржи свој облик и калуп може да се оштети током сипања растопљеног метала. Песак ниске чврстоће доводи до ливачких недостатака у металима. Да би се избегли дефекти при изливању, песак треба да буде довољне чврстоће да произведе калуп жељеног облика и да задржи овај облик чак и када се растопљени метал сипа у калупну шупљину.
Чврстоћа песка може бити два типа
Зелена снага: Снага песка коју поседује у свом зеленом или влажном стању назива се зелена снага. Калуп са одговарајућом зеленом чврстоћом задржава свој облик и не руши се чак ни када се узорак уклони из кутије за калуповање.
Сува снага:Чврстоћа коју поседује песак у свом сувом или печеном стању назива се сува чврстоћа. Довољна сува чврстоћа омогућава песку да издржи ерозивне силе због растопљеног метала и помаже да задржи свој облик.
Рефракторност
Способност песка за калупљење да издржи високу температуру растопљеног метала без стапања у њега назива се ватросталност.
Песак за калупљење мора имати довољно својство ватросталности да би се произвео одличан квалитет ливења без недостатака. Песак са недостатком ватросталности се топи и фитиља у ливењу и квари квалитет ливеног метала. Ватросталност је мера тачке синтеровања песка, а не тачке топљења.
Разматрање дизајна ливења у песак
Нека од важних разматрања дизајна за ливење у песак су дата у наставку.
1. Да би се избегло скупљање и спречила концентрација напрезања, свака тачка пресека мора бити уцртана.
2. Систем затварања мора бити пројектован на одговарајући начин за правилан пренос растопљеног метала у шупљине калупа.
3. Линија раздвајања треба да буде хоризонтално равна и постављена што је ниже могуће.
4. Приликом ливења треба имати на уму додатак за машинску обраду који је обично у опсегу од 1,5 мм до 6 мм.
5. Угао нагиба се обично узима између 3 степена до 5 степени.
6. Минимална дебљина пресека је типично 5 мм (око 0.2 ин) за лаке обојене легуре и 6 мм за легуре гвожђа.
7. Тежина ливеног предмета може да се креће од 0,5 до 20,000 кг (око 44092,4 лб) са минималном тежином од 300 кг (око 661,39 лб).

Наш сертификат
Наша компанија је прошла ИСО9001, ТС16949, ТУВ и друге сертификате квалитета.

Наша фабрика
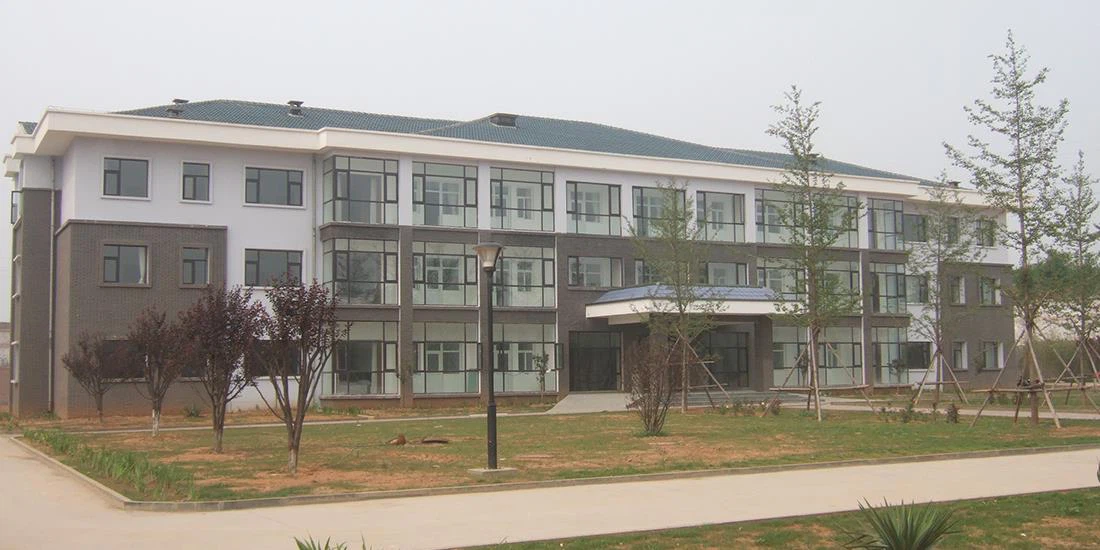
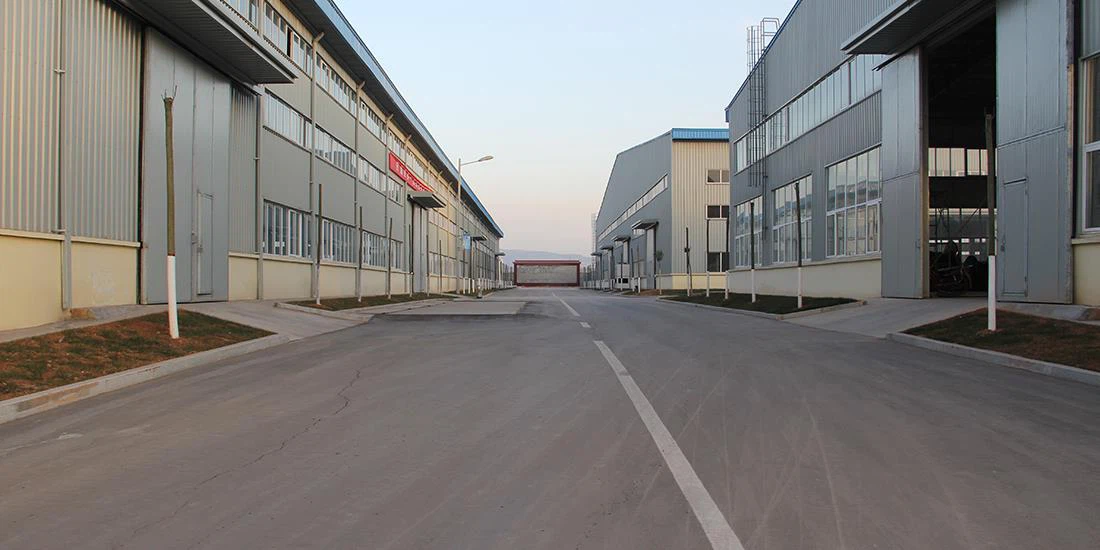
Таииуан Симис Инвестмент Цастинг Цо., Лтд је основан 2014. Након 15 година развоја, развио се од једне фабрике за прецизно ливење до свеобухватног добављача механичких производа који може да обезбеди прецизно ливење, ливење у песак, ливење под притиском и прецизне делове за машинску обраду. Наша компанија има 3 инжењера на нивоу професора, 5 виших инжењера, 12 млађих инжењера, 20 инспектора и око 350 радника. Постоји једна фабрика за прецизно ливење, једна фабрика за ливење у песак, једна фабрика ливења под притиском и две фабрике за обраду. Након непрекидних напора свих наших запослених, наша компанија је прошла ИСО, ТС16949, ТУВ и друге сертификате квалитета.
Наша продаја се постепено повећавала са првобитних 3 милиона РМБ на тренутних 50 милиона РМБ.
Разумемо дизајн и захтеве квалитета страних купаца за механичке производе. Око 85% наших производа се извози у Северну Америку, Европу и широм света.



ФАК
П: Шта је ливење песка и како функционише?
О: Ливање у песак је процес где се растопљени метал лива у калуп направљен од мешавине песка. У прошлости, процес је био исплатив само за мале количине производње. Али данас је погодан и за производњу великих количина захваљујући аутоматизованој опреми за прављење пешчаних калупа.
П: Шта значи бацање песка?
О: Ливање у песак је процес у коме се растопљени метал сипа у калуп направљен од песка. Метални одливци се могу производити у пешчаним калупима. Ово је ливење у песак. Обликовање шкољке је слично ливењу у песак, али калупну шупљину формира стврднута "љуска" песка уместо боце напуњене песком.
П: Зашто људи користе ливење у песку?
О: Због своје флексибилности, отпорности на топлоту и релативно ниске цене, ливење у песак је најчешће коришћен процес ливења. Одливци се производе уливањем течног метала у шупљину калупа. Да би ливење било успешно, шупљина калупа мора задржати свој облик док се метал не охлади и потпуно очврсне.
П: Која је предност ливења песком?
О: Као што се може видети из горе наведеног, ливење у песак нуди трифекте предности – флексибилност дизајна, свестраност материјала и исплативост алата – што га чини једном од најпопуларнијих метода ливења за производњу металних компоненти у различитим индустријама.
П: Шта је циљ ливења песка?
О: Главни циљ ливења у песак за дводелни калуп је уклањање узорка без разбијања шупљине калупа. Након тога, боца се поново саставља и игле се постављају на боцу како би се одржао структурни интегритет калупа. Сада је спреман за пуњење растопљеним металом.
П: Које су три врсте ливења у песак?
О: Постоје три врсте песка који се користе у ливењу, зелени песак, водено стакло или натријум силикат и песак од смоле. Преко 70% одливака од метала у свету производи се процесом ливења у песак. Ливење песком је веома ефикасно и исплативо.
П: Да ли је ливење и ливење песком исто?
О: Постоји неколико кључних разлика када је у питању ливење под притиском у односу на ливење у песак. Ове разлике укључују коришћене материјале, прецизност и сложеност сваког дизајна, дебљину зида, могућности обима производње, трошкове и још много тога.
П: Које су 4 врсте шаблона које се користе у ливењу песка?
О: У процесима ливења, различите врсте шаблона се користе за креирање калупа за производњу металних предмета. Ово укључује једноделне шаре, подељене шаре, лабаве шаре, шаблоне шибица и узорке костура, од којих је сваки прилагођен специфичним захтевима ливења.
П: Који су главни делови ливења песка?
О: 8 главних корака у ливењу песка
Процес ливења у песак је метода ливења у којој је песак примарни материјал за моделирање који се користи за припрему калупа. И то је традиционална метода ливења.
Припрема песка.
Израда шаблона.
Моулдинг.
Топљење.
Изливање растопљеног метала.
Уклањање песка.
Брушење.
Процес ливења у песак је метода ливења у којој је песак примарни материјал за моделирање који се користи за припрему калупа. И то је традиционална метода ливења.
Припрема песка.
Израда шаблона.
Моулдинг.
Топљење.
Изливање растопљеног метала.
Уклањање песка.
Брушење.
П: Шта могу да користим за ливење песка?
О: Традиционална техника ливења песка користи нешто што се зове зелени песак, што је мешавина обичног песка, глине и можда мало других ствари, плус мала количина воде која помаже да се лепи.
П: Који су основни елементи ливења у песак?
О: Систем заливања укључује све оне елементе који повезују кутлачу за изливање са калупом. Различити елементи укључују: умиваоник или шољу за изливање, излив, основну бушотину, тркач, продужетак пролаза, улаз и успон.
П: Да ли се данас користи ливење у песак?
О: Ливење у песак остаје популаран и свестран метод ливења због своје способности да производи јединствене облике и економичности. Разумевањем процеса ливења у песак, опреме и различитих техника, произвођачи могу да искористе ову методу за креирање висококвалитетних металних компоненти за широк спектар примена.
П: Зашто је ливење у песак скупо?
О: Док ливење у песак обично нуди ниже трошкове алата и флексибилност за сложене геометрије, фактори као што су интензитет рада, отпад материјала и дуже време производње могу утицати на укупне трошкове. Размишљања о дизајну, као што су углови промаја и сложеност делова, такође утичу на трошкове ливења у песак.
П: Када користити ливење песка?
О: Најприкладнији је за дизајне у облику скоро мреже где се накнадна обрада користи за области са чврстом завршном обрадом површине или захтевима за толеранцијом димензија. Изводљив је за скоро сваку легуру осим реактивних метала и оних за које је потребно изливање под вакуумом.
П: Колико је тачно ливење песка?
О: Ниво тачности добијен ливењем у песак је генерално нижи него код других метода. Производи добијени овим процесом, укључујући ливење алуминијума методом ливења у песак, такође имају тенденцију да имају релативно грубљу завршну обраду.
П: Која су два дела ливења у песак?
О: Калуп се састоји од два дела: држача и превлаке. Да бисте креирали образац, образац је испуњен песком, а затим уклоњен. Језгра и системи за затварање (ови омогућавају да растопљени материјал оптимално тече до калупа) се постављају у вучу.
П: Који је закључак ливења песком?
О: Ливење у песак је најстарији процес ливења метала у људској историји. То је свестран и исплатив процес који може произвести различите производе различитих величина, облика и сложености. Пешчани калупи су релативно јефтини и веома ватростални чак и за употребу у ливницама челика.
П: Који се алати користе у ливењу песка?
О: Метални лењир или стругач за пекарско тесто - користи се за сецкање грудвица песка и стварање равне површине на калупу. Нож за занат - идеалан за помоћ у формирању левка у песку како би се омогућило да растопљени метал тече у калуп. Кукурузно брашно или талк - да се две половине калупа не залепе.
П: Шта је процес ливења песка?
О: Ливење у песак је широко коришћен процес ливења метала. Калуп се ствара сабијањем песка око узорка жељеног предмета. Растопљени метал се затим сипа у калуп, омогућавајући му да се стврдне. Након хлађења, песак се уклања, откривајући ливени метални предмет.
П: Која су својства ливења у песак?
О: Порозност или пропустљивост: То је способност песка помоћу које омогућава да гасови лако пролазе кроз њега.
Проточност: Способност песка за калупљење да се понаша као течност када се набије назива се течљивост.
Цоллапсибилити.
Адхезивност.
Кохезивност или снага.
Ватросталност.
Проточност: Способност песка за калупљење да се понаша као течност када се набије назива се течљивост.
Цоллапсибилити.
Адхезивност.
Кохезивност или снага.
Ватросталност.
Овде пронађите професионалне произвођаче и добављаче ливења у песак у Кини. Слободно купите висококвалитетно ливење песка по конкурентним ценама из наше фабрике. За прилагођену услугу, контактирајте нас сада.